

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-21 Происхождение:Работает


В производстве продуктов питания и напитков концевые соединения клапанов напрямую влияют на время простоя при обслуживании, эффективность санитарных условий и целостность трубопровода. Инженерам предприятий приходится постоянно балансировать. Вы должны сопоставить необходимость быстрой реконфигурации линии и доступности очистки на месте (COP) с требованиями постоянных установок высокого давления, которые строго полагаются на протоколы очистки на месте (CIP). Пространственные ограничения, риск возникновения гигиенических застоев и потенциальные неисправности прокладок усложняют процесс спецификации. Неправильное определение соединения приводит к чрезмерным трудозатратам на техническое обслуживание, снижению безопасности продукции и незапланированным отключениям линии. В этом руководстве представлена техническая оценка эксплуатационных компромиссов между зажимными и сварными соединениями. Мы изучаем механические допуски, гидродинамику и требования к техническому обслуживанию, чтобы помочь вам выбрать правильную архитектуру для вашей технологической среды.
В соединениях Tri-clamp приоритет отдается модульности и быстрой разборке, что делает их стандартом для систем, требующих частого ручного осмотра, COP или замены продукта.
Соединения под сварку встык обеспечивают превосходную структурную целостность, компактность и отсутствие внешних щелей, что является оптимальным выбором для постоянных линий высокого давления, использующих автоматизированные системы CIP.
Санитарный трехкомпонентный дроссельный клапан с стыковой сваркой устраняет разрыв между долговечностью и удобством обслуживания, позволяя заменять внутреннее седло, не вырезая клапан из трубопровода.
Выбор подходящего концевого соединения требует тщательного аудита рабочих параметров вашего объекта. Санитарный дроссельный клапан для пищевой промышленности должен соответствовать вашим конкретным протоколам очистки, требованиям к давлению и графикам технического обслуживания. Успех установки зависит от соответствия механических свойств клапана физическим реалиям технологического цеха. Инженеры не могут полагаться на догадки при проектировании систем обработки жидкостей. Вы должны оценить точные условия, в которых будет находиться клапан как во время производственного, так и санитарного цикла.
Основная функция любого санитарного компонента – предотвращение размножения бактерий. Вы должны оценить зависимость предприятия от автоматизированной CIP по сравнению с ручной COP. Системы CIP требуют плавных, непрерывных путей потока для поддержания скорости жидкости и обеспечения химического контакта со всеми внутренними поверхностями. Сварные соединения здесь превосходны, поскольку полностью исключают стыки. Объектам, использующим COP, требуются соединения, которые операторы могут быстро сломать. Фитинги Tri-clamp обеспечивают такую доступность, но представляют собой механическое соединение, требующее точного выравнивания во избежание образования щелей, в которых может скапливаться продукт. Неправильно установленный наконечник создает микроскопический выступ. Этот выступ нарушает ламинарный поток чистящих химикатов, оставляя после себя отложения почвы и вызывая неудачные тесты мазков.
Технологические линии выдерживают различные степени механических и термических нагрузок. Линии передачи высокого давления или системы подачи вязкой жидкости оказывают значительное давление на соединения клапанов. Необходимо оценить максимальное давление в линии и вязкость жидкости. Высокотемпературная стерилизация (SIP) приводит к жесткому термоциклированию. Прокладки из нержавеющей стали и эластомера расширяются и сжимаются с разной скоростью во время SIP. Этот термический стресс со временем разрушает механические соединения. Неразъемные сварные соединения по своей природе выдерживают более высокие давления и суровые температурные циклы без риска разделения соединения или экструзии прокладки. Зажимные соединения требуют постоянного контроля, чтобы тепловое расширение не ослабило механическое сцепление барашковой гайки.
Операционная гибкость часто диктует выбор подключения. Определите, как часто трубопровод должен выходить из строя. Предприятия, на которых через один и тот же коллектор проходит несколько артикулов продукции, требуют частой замены продуктов, операций очистки скребков и регулярных внутренних проверок. Модульные соединения позволяют бригадам технического обслуживания реконфигурировать пути потока или заменять клапаны за считанные минуты. Постоянные установки ограничивают эту гибкость. Им требуются выделенные линии для конкретной продукции или длительные простои для изменения архитектуры трубопроводов. Чтобы определить ваши требования к гибкости, выполните следующие шаги оценки:
Просмотрите производственный график, чтобы определить частоту смены продуктов в неделю.
Проанализируйте журналы технического обслуживания, чтобы определить, как часто операторы вручную проверяют внутренние седла клапанов.
Определите все сегменты трубопровода, предназначенные для будущего расширения или изменения маршрута в течение следующего финансового года.
Рассчитайте стоимость простоя, необходимого для резки и повторной сварки постоянной линии, в сравнении со стоимостью плановой замены прокладки.
Современные обрабатывающие салазки сочетают в себе обширную функциональность при минимальной площади. Вы должны оценить физический зазор вокруг каждой установки клапана. Механическим зажимам требуется радиальный зазор, чтобы операторы могли манипулировать крепежным механизмом и применять инструменты. В плотных матрицах трубопроводов этот зазор может просто отсутствовать. Сварные соединения обеспечивают очень компактный, прочный профиль, который позволяет трубам проходить ближе друг к другу. Это оптимизирует общую занимаемую площадь технологического оборудования. При проектировании новой опоры инженеры должны учитывать радиус поворота ключа или физическое пространство, необходимое технику для безопасного снятия тяжелого корпуса клапана с зажатого коллектора.
Санитарный дроссельный клапан с тремя зажимами представляет собой отраслевой стандарт модульной подачи жидкости. Его конструкция позволяет немедленно интегрировать его в существующие трубопроводы без постоянных модификаций. В нем используется стандартизированная система наконечников для достижения гигиенического уплотнения. Этот тип соединения доминирует в молочной, пивоваренной и фармацевтической отраслях благодаря своей простой механике и надежной работе в стандартных условиях эксплуатации.
Узел тройного зажима состоит из двух фланцевых обжимных колец, специальной эластомерной прокладки и механического зажима. Корпус клапана оснащен встроенными манжетами, которые легко соединяются с соответствующими манжетами на прилегающем трубопроводе. Прокладка находится внутри рифленых поверхностей наконечников. Когда зажим затягивается, он сжимает наконечники вместе. Это заставляет прокладку образовывать плотное санитарное уплотнение по внутреннему диаметру трубы. Этот механизм обеспечивает надежный контроль потока на четверть оборота, сохраняя при этом гигиенические границы. Сам зажим обычно имеет одношарнирную или двухшарнирную конструкцию и крепится барашковой или шестигранной гайкой для применений с более высоким крутящим моментом.
Целостность зажимного соединения полностью зависит от эластомерной прокладки. Подбор материала прокладки в соответствии с технологической жидкостью является обязательным. Регулярные проверки соосности соединений по-прежнему необходимы. Операторы должны обеспечить идеальное выравнивание манжет, чтобы обеспечить промывку канала потока и предотвратить выступание прокладки в поток продукта. Экструдированная прокладка создает плотину внутри трубы, вызывая турбулентность и улавливая частицы.
Эластомерный материал | Температурная диапазон | Химическая совместимость | Лучший вариант использования приложения |
|---|---|---|---|
Epdm | От -30°F до 300°F | Отлично подходит для воды, пара и стандартных каустиков CIP. Плохо с маслом. | Линии перекачки молочных продуктов, маршрутизация пивоваренного сусла, общая обработка воды. |
ФКМ (Витон) | От -20°F до 400°F | Превосходная устойчивость к маслам, жирам и высокотемпературным жидкостям. | Линии по переработке пищевого масла, высокожирных молочных продуктов, ароматических экстрактов. |
ПТФЭ (Тефлон) | От -100°F до 500°F | Широчайшая химическая стойкость. Не хватает памяти, требует осторожного закручивания. | Агрессивное дозирование химикатов, высокотемпературная среда SIP. |
Силикон | От -80°F до 400°F | Хорошо справляется с экстремальными температурами. Разлагается под воздействием агрессивных едких веществ. | Контуры воды высокой чистоты, линии санитарного воздуха низкого давления. |
Основное преимущество зажимных соединений – удобство обслуживания. Персонал по техническому обслуживанию осуществляет разборку без использования инструментов или с минимальным использованием инструментов, обеспечивая немедленный внутренний доступ к диску клапана и посадочным поверхностям. Такая высокая модульность позволяет инженерам эффективно перенаправлять технологические линии во время модернизации предприятия или сезонных производственных смен. Визуальный осмотр становится упрощенной задачей. Группы обеспечения качества могут подтвердить эффективность очистки без специального оборудования и длительного простоя. Если седло клапана выйдет из строя во время производственного цикла, техник может заменить весь клапан в сборе менее чем за десять минут, сводя к минимуму потери продукта и обеспечивая бесперебойную работу линии.
Несмотря на свою гибкость, зажимные соединения создают определенные механические уязвимости. Они по-прежнему подвержены расшатыванию, вызванному вибрацией, особенно при установке рядом с объемными насосами или высокоскоростными смесительными баками. Чрезмерное затягивание зажима представляет собой значительный риск. Чрезмерное сжатие заставляет прокладку выдавливаться на путь потока, создавая застойные зоны, нарушая динамику жидкости и обеспечивая место для бактерий. Зажимные сборки имеют более низкий общий порог давления по сравнению со сварными аналогами. Им также требуется достаточный физический зазор вокруг клапана для безопасной работы крепежного механизма.
Зажимные дисковые затворы отлично подходят для условий, требующих высокой эксплуатационной гибкости. Они служат оптимальным выбором для линий передачи молочной продукции, где обязательна ежедневная проверка COP. Коллекторы крафтового пивоварения широко используют их для направления сусла и пива между временными емкостями для брожения. Любой объект, выполняющий высокочастотную смену артикулов, получает огромную выгоду от возможности быстрого выхода из строя и реконфигурации зажимных сантехнических соединений. Переносные тележки для насосов и временные фильтрационные установки полагаются исключительно на эти модульные соединения для взаимодействия с различными частями установки.
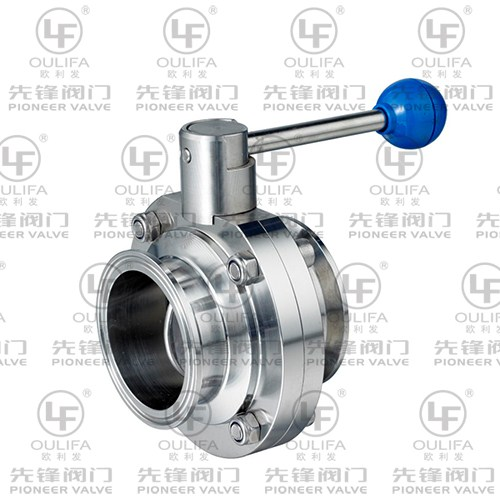
Для применений, требующих абсолютной долговечности и максимальной структурной целостности, сварные соединения представляют собой бескомпромиссное решение. Эти клапаны интегрируются непосредственно в трубопроводную инфраструктуру, создавая непрерывный, непрерывный путь потока. Инженеры предприятий выбирают сварные соединения, когда надежность системы перевешивает необходимость модульности.
Установка сварного клапана предполагает приваривание концов клапана непосредственно к соседней трубке. В этом процессе используется орбитальная сварка, обеспечивающая точный, повторяемый и полностью провариваемый сварной шов. Результатом является непрерывный путь потока без щелей, который полностью исключает механические соединения. Корпус клапана становится конструктивным элементом трубопровода. Он обеспечивает надежное срабатывание на четверть оборота без риска внешних утечек или разрыва соединения. Процесс орбитальной сварки требует строгого соблюдения металлургических стандартов для предотвращения окисления и обеспечения санитарной внутренней отделки.
Отрежьте трубку из нержавеющей стали идеально под прямым углом, используя специальный инструмент для торцовки труб.
Очистите концы трубок и сварные концы клапана изопропиловым спиртом высокой чистоты, чтобы удалить все машинные масла.
Продуйте внутренний диаметр трубы и клапана аргоном высокой чистоты для вытеснения кислорода.
Выполните орбитальную сварку, используя запрограммированную сварочную головку, чтобы обеспечить постоянство подвода тепла и скорости движения.
Осмотрите внутренний сварной шов с помощью бороскопа, чтобы убедиться в полном проваре и нулевой пористости.
Исторически сложилось так, что сварные клапаны представляли собой серьезную проблему в обслуживании. Замена внутренних уплотнений потребовала вырезания всего клапана из линии. Трехкомпонентный санитарный дроссельный клапан с стыковой сваркой решает эту проблему. Эта конструкция изолирует центральный корпус клапана от приваренных концевых частей с помощью прочных болтов. Бригады технического обслуживания снимают центральную часть корпуса для замены внутреннего седла и диска, в то время как приваренные концы остаются постоянно прикрепленными к трубопроводу. Такая архитектура обеспечивает реальное оперативное обслуживание без необходимости резки, продувки или повторной сварки труб. Он сочетает в себе структурные преимущества сварной системы с удобством обслуживания модульного компонента.
Сварные соединения обеспечивают максимальную жесткость конструкции. Они обеспечивают исключительную устойчивость к вибрации трубопровода и гидравлическим ударам. Устранив внешние зажимы и механические щели, они значительно улучшают гигиену внешней мойки. Пыли и промывочным жидкостям негде скапливаться на гладкой поверхности сварного соединения. Эти клапаны демонстрируют превосходную производительность в средах с высоким давлением и выдерживают агрессивные температурные циклы, связанные с ежедневными протоколами SIP. Они занимают очень компактную площадь при установке, что делает их идеальными для плотных трубопроводов и сложных инженерных систем, где пространство имеет абсолютный дефицит.
Основным препятствием для внедрения сварных клапанов является первоначальная сложность установки. Для этого процесса требуется специализированное оборудование для орбитальной сварки, достаточный зазор для вращения сварочной головки вокруг трубы и сертифицированный персонал для правильного выполнения сварных швов. Сварным системам не хватает гибкости. Изменение конструкции линии или замена полностью вышедшего из строя корпуса клапана требует разрезания трубы, продувки линии аргоном и выполнения новых сварных швов. Это приводит к значительным плановым простоям. Вы не можете просто разжать приваренный клапан, чтобы устранить серьезную засорение линии; вы должны полностью полагаться на автоматизированные системы очистки или очистку скребками.
Сварные дроссельные заслонки предназначены для использования в условиях постоянного непрерывного процесса. Они являются стандартом для маршрутизации ингредиентов с высокой вязкостью, где повышенное давление в трубопроводе может поставить под угрозу зажатые соединения. Постоянные инженерные коммуникации, коллекторы подачи CIP и контуры распределения очищенной воды полагаются на сварные соединения, обеспечивающие абсолютную целостность системы. Предприятия, работающие с непрерывными процессами без плановых реконфигураций линий, получают наибольшую выгоду от такой постоянной архитектуры. Крупные коммерческие пекарни и заводы по розливу напитков в больших объемах используют сварные коллекторы, чтобы обеспечить бесперебойное производство 24 часа в сутки, 7 дней в неделю.
Чтобы определить правильное соединение клапана, инженеры должны оценить технические компромиссы в нескольких критических эксплуатационных категориях. Выбор влияет на гидродинамику, использование физического пространства и долгосрочные рабочие процессы обслуживания. Понимание нюансов санитарного дроссельного клапана с тройным зажимом и стыковой сваркой гарантирует, что ваши системы обработки жидкостей соответствуют строгим гигиеническим стандартам, одновременно оптимизируя повседневные рабочие процессы.
Идеально выполненный орбитальный сварной шов обеспечивает полностью ровный и беспрепятственный проход потока. Внутренний диаметр клапана точно соответствует трубке. Это обеспечивает плавный ламинарный поток и оптимальную скорость жидкости CIP. Зажимные соединения вводят переменные. Даже при правильной установке микроскопический зазор между наконечниками и возможность проникновения прокладки нарушают динамику потока. Несоосные зажимы создают турбулентность и локальные перепады давления. Эта турбулентность препятствует механическому сдвигу, необходимому для эффективной безразборной мойки, потенциально оставляя отложения биопленки в тени экструдированной прокладки.
Использование пространства существенно различается между двумя типами подключения. Зажимные узлы имеют громоздкий внешний профиль. Сам хомут выступает радиально наружу от трубы, и операторам требуется дополнительный зазор для рук, чтобы манипулировать барашковой гайкой или крепежным болтом. Сварные установки имеют обтекаемый и компактный профиль. Внешний диаметр соединения едва превышает диаметр самой трубки. Это позволяет инженерам проектировать очень компактные параллельные участки труб внутри тесных салазок для оборудования, максимально эффективно используя имеющуюся площадь.
Распределение рабочей силы для этих клапанов следует противоположным траекториям. Зажимные клапаны требуют минимального времени на первоначальную настройку, но требуют часов постоянного технического обслуживания в течение всего срока службы для плановых проверок уплотнений, проверок соосности соединений и ручной очистки. Сварные клапаны требуют значительных предварительных трудозатрат на орбитальную сварку, продувку аргоном и проверку сварных швов. После установки они практически не требуют внешнего обслуживания. Замена внутренних сидений эффективно осуществляется благодаря конструкции корпуса, состоящей из трех частей, что сводит трудозатраты на долгосрочное обслуживание к абсолютному минимуму.
Виды отказов существенно различаются. Зажимные системы обычно выходят из строя из-за усталости зажима, ослабления, вызванного вибрацией, или деградации эластомера, вызванной циклическим изменением температуры. Эти неисправности приводят к внешним утечкам или внутренним гигиеническим нарушениям. Сварные системы выходят из строя в первую очередь из-за плохой первоначальной установки, в частности, из-за пористости сварного шва или отсутствия провара. Правильно выполненная и пассивированная орбитальная сварка обеспечивает постоянную целостность конструкции. Это исключает риск самопроизвольных утечек, вызванных механической вибрацией, скачками давления или случайным физическим воздействием оборудования завода.
Технические параметры | Трехзажимное соединение | Стыковое сварное соединение |
|---|---|---|
Модульность и гибкость | Высокий. Быстрая разборка и перенастройка. | Низкий. Постоянная установка, требующая резки труб для модификации. |
Сложность установки | Низкий. Требуются базовые ручные инструменты и стандартное выравнивание. | Высокий. Требуется оборудование для орбитальной сварки и сертифицированная рабочая сила. |
Устойчивость к давлению и вибрации | Умеренный. Подвержены ослаблению при сильной вибрации. | Отличный. Максимальная жесткость конструкции и сохранение давления. |
Гигиенический путь потока | Хороший. Зависит от идеального выравнивания прокладки и момента затяжки. | Начальство. Непрерывная внутренняя поверхность без щелей. |
Профиль обслуживания | Частые совместные проверки и ручная проверка COP. | Минимальное внешнее обслуживание; опирается на автоматизированную CIP. |
Физический след | Громоздкий. Требуется радиальный зазор для манипуляций с зажимом. | Компактный. Обтекаемый профиль идеально подходит для плотных полозьев. |
Устойчивость к термическому циклированию (SIP) | Умеренный. Прокладки со временем могут выдавиться или потерять память. | Отличный. Сварные соединения расширяются равномерно, без утечек. |
Современные перерабатывающие предприятия редко работают в соответствии с единой, жесткой философией проектирования. Многие приложения требуют смешанного подхода, использующего преимущества как постоянных, так и модульных соединений внутри одного узла трубопровода. Настройка соединений клапанов позволяет вам разрабатывать решения, адаптированные к конкретным зонам вашего предприятия.
Инженеры часто используют нестандартные конфигурации, такие как гибридные клапаны Weld x Clamp. Такой подход позволяет надежно прикрепить одну сторону клапана к первичному коллектору или выпускному отверстию резервуара с помощью орбитальной сварки, обеспечивая максимальную структурную целостность источника. На противоположной стороне имеется стандартный наконечник, что делает его модульным для крепления шлангов, временных катушек или интеграции с другими санитарными соединениями, такими как SMS или DIN. Эта гибридная архитектура обеспечивает безопасную точку привязки, сохраняя при этом операционную гибкость в дальнейшем. Это предотвращает случайное отсоединение неправильной стороны критического запорного клапана во время планового технического обслуживания.
Выполнение пользовательских конфигураций требует сотрудничества с компетентным партнером-производителем. При проверке поставщика клапанов для пищевой промышленности оцените его технические возможности, выходящие за рамки стандартных предложений по каталогу. Надежный поставщик должен предоставить индивидуальные сквозные размеры, позволяющие беспрепятственно подходить к существующим зазорам в трубопроводах. Они должны предлагать специальные эластомерные смеси, адаптированные к вашим уникальным технологическим жидкостям, и предоставлять пакеты автоматизированных четвертьоборотных приводов, предварительно сконфигурированные для вашей сети управления. Настройка соединений санитарного клапана гарантирует, что оборудование адаптируется к вашему объекту, а не принуждает его адаптироваться к стандартному оборудованию.
Строгое соблюдение нормативных требований не подлежит обсуждению независимо от выбранного типа подключения. Убедитесь, что выбранные корпуса клапанов, приварные концы и соответствующие эластомеры соответствуют комплексным отраслевым стандартам. Требуйте полных отчетов об испытаниях материалов (MTR) для всех компонентов из нержавеющей стали для проверки точного металлургического состава. Убедитесь, что все смачиваемые поверхности и эластомерные прокладки соответствуют санитарным стандартам 3-A и требованиям раздела 21 FDA CFR. Надлежащая документация необходима для прохождения проверок предприятия и подтверждения гигиенической целостности технологической линии. При проверке MTR убедитесь, что номера плавок соответствуют физическим штампам на корпусах клапанов, и проверьте содержание углерода, чтобы обеспечить соответствие техническим характеристикам 316L.
Использование любого типа соединения сопряжено с определенными механическими рисками. Проактивное проектирование и строгое соблюдение лучших практик установки устраняют эти уязвимости и обеспечивают долгосрочную надежность системы. Игнорирование этих рисков приводит к преждевременному выходу из строя компонентов и дорогостоящему загрязнению продукта.
Сварные установки не прощают некачественного исполнения. Недостаточная продувка аргоном во время сварки приводит к окислению внутреннего диаметра трубы, известному как засахаривание. Это создает серьезную гигиеническую опасность. Вы должны обеспечить строгий контроль параметров орбитальной сварки, обеспечивая постоянство подвода тепла и скорости движения. После установки обязательна послесварочная пассивация растворами лимонной или азотной кислоты. Пассивация восстанавливает защитный слой оксида хрома на нержавеющей стали, предотвращая образование помутнений и обеспечивая полностью гигиеничный проход потока. Если не провести пассивацию, зона термического воздействия становится подверженной быстрой коррозии от химикатов CIP.
Разрушение эластомера остается основной причиной загрязнения зажимных систем. Вы должны установить строгие графики профилактического обслуживания для замены прокладок с учетом часов работы и частоты термоциклирования, а не дожидаться видимых утечек. Регулярно проверяйте соосность соединений, чтобы убедиться, что наконечники остаются идеально параллельными. Во время сборки используйте инструменты, ограничивающие крутящий момент. Стандартизация крутящего момента, приложенного к зажиму, предотвращает чрезмерное сжатие прокладки операторами, тем самым устраняя риск выдавливания эластомера в поток продукта. Обучите свой обслуживающий персонал распознавать признаки усталости прокладок, такие как затвердевание, растрескивание или потеря эластичности.
Общий режим отказа | Первопричина | Стратегия смягчения последствий на местах |
|---|---|---|
Внешняя утечка в зажиме | Вибрация, ослабляющая барашковую гайку, или усталость от термоциклирования. | Установите двухшарнирные хомуты высокого давления и нанесите резьбовые фиксаторы. |
Экструзия внутренней прокладки | Оператор слишком затягивает зажим во время сборки. | Используйте динамометрические ключи, соответствующие спецификациям производителя эластомера. |
Коррозия сварных швов (Rouge) | Отсутствие пассивации после сварки или плохая продувка аргоном. | Обязательные проверки бороскопом и строгие протоколы химической пассивации. |
Крепление диска клапана | Несоосность трубы создает боковую нагрузку на корпус клапана. | Прежде чем затягивать соединения, убедитесь, что трубная подвеска надежно закреплена и точно выровнена. |
Выбор между соединениями Tri-Clamp и стыковыми сварными соединениями требует соответствия механических свойств соединения конкретной философии эксплуатации вашего трубопровода. Узлы с тройным зажимом решительно выигрывают в сценариях, требующих маневренности, частого COP и быстрого визуального контроля. Установки для стыковой сварки обеспечивают непревзойденную долговечность, компактный дизайн и структурную целостность для сред CIP под высоким давлением. Проверьте протоколы уборки вашего предприятия, требования к давлению, пространственные ограничения и историческую частоту модификаций линий. По умолчанию используются зажимные соединения для линий контакта с продуктом, требующих частой проверки или изменения конфигурации. Укажите сварные соединения для постоянных инженерных сетей, контуров подачи CIP или непрерывных процессов, где жесткость конструкции имеет первостепенное значение.
Составьте карту текущих схем трубопроводов и приборов, чтобы определить, какие конкретные сегменты трубопровода требуют модульности, а не постоянства.
Проверьте существующие зажимные соединения на наличие признаков чрезмерной затяжки, выдавливания прокладки или вибрационной усталости.
Оцените возможности вашей группы технического обслуживания по орбитальной сварке собственными силами и их доступность для регулярных ручных проверок соединений.
Проконсультируйтесь с поставщиком клапанов, чтобы определить индивидуальные гибридные конфигурации Weld x Clamp для точек перехода в ваших технологических установках.
Создайте стандартизированную спецификацию крутящего момента для всех зажимных соединений с учетом конкретных эластомерных материалов, используемых на вашем предприятии.
Ответ: Сварные соединения выдерживают значительно более высокие давления, часто превышающие 150 фунтов на квадратный дюйм, в зависимости от типа трубок и конструкции корпуса клапана. Соединения Tri-clamp обычно рассчитаны на более низкое давление, часто от 100 до 130 фунтов на квадратный дюйм. Более высокое давление в зажимных системах может привести к отделению наконечников или выдавливанию эластомерной прокладки из соединения.
А: Да. Трехкомпонентная конструкция представляет собой центральный корпус клапана, закрепленный болтами между двумя приваренными концевыми деталями. Обслуживающий персонал отвинчивает болты и выдвигает центральный корпус, чтобы заменить внутреннее седло и диск. Сварные концы остаются постоянно прикрепленными к трубопроводу, что исключает необходимость резки или повторной сварки.
О: Частота замены зависит от условий эксплуатации, включая химическое воздействие, температурные циклы и давление в линии. В условиях высокой нагрузки требуется ежемесячная замена, в то время как стандартные линии окружающей среды могут прослужить шесть месяцев. Установите график профилактического обслуживания, основанный на плановых проверках, а не на ожидании видимой утечки или неисправности.
A: Соединения Tri-clamp требуют радиального зазора вокруг трубы, чтобы операторы могли манипулировать зажимом и применять инструменты. В узлах с очень плотной обвязкой трубопроводов, где трубы проходят близко друг к другу, этот зазор может отсутствовать. Сварные соединения имеют компактный профиль, что позволяет прокладывать более узкие параллельные участки труб и занимать меньше места для оборудования.
О: Нет. Сварные клапаны легче очищать изнутри с помощью автоматизированных систем мойки на месте (CIP), поскольку они обеспечивают идеально ровный путь потока без щелей. Их нелегко разобрать для ручной очистки (COP) или визуального осмотра, что требуется для проверки некоторых конкретных процессов.
Ответ: Гибридная конфигурация сочетает в себе лучшее от обеих архитектур. Это позволяет надежно и надежно приварить клапан к главному коллектору или резервуару, оставив при этом выходную сторону модульной с помощью зажима. Это облегчает прикрепление временных шлангов, катушек или оборудования для маршрутизации во время смены продукта.
О: Да, оба типа соединений соответствуют санитарным стандартам 3-A при условии, что они изготовлены из соответствующих материалов, имеют соответствующую внутреннюю обработку поверхности и правильно установлены. Правильный монтаж исключает застойные зоны и обеспечивает полную дренируемость трубопровода.


